深耕精密钣金,赋能液冷储能 探访南通轮式可移动液冷电池外壳钣金加工厂
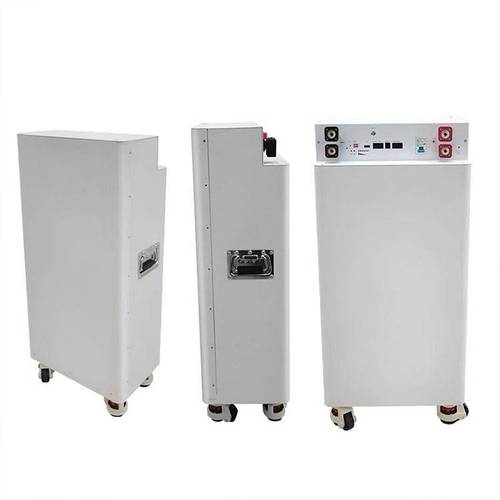
在新能源储能产业高速发展的浪潮中,液冷电池系统凭借其高效散热、均匀温控的优势,已成为行业主流技术路线。而轮式可移动液冷电池作为分布式储能与应急电源的重要载体,对其核心防护部件——液冷电池外壳的钣金加工提出了极为严苛的要求。南通,作为长三角地区重要的装备制造基地,汇聚了一批专注精密钣金加工的企业,其中专注于轮式可移动液冷电池外壳钣金件的加工厂,正以扎实的工艺能力赋能储能安全。
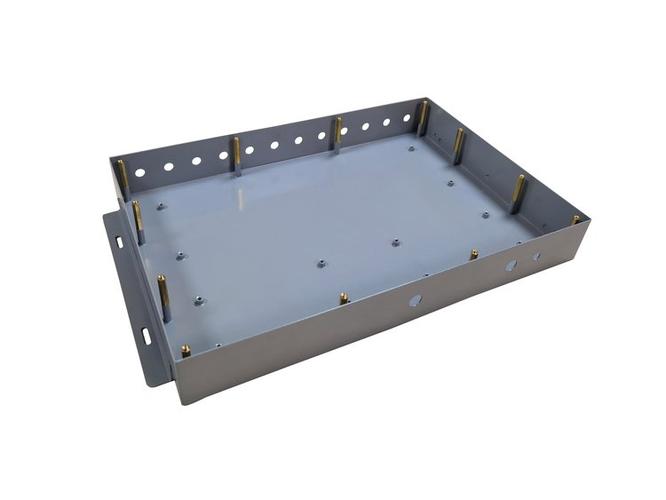
轮式可移动液冷电池外壳并非简单的箱体结构,它需要同时满足高强度、轻量化、高防护等级(通常要求IP65及以上)、优异的耐腐蚀性以及精确的液冷管路适配性。其中,钣金件是构成外壳的主体骨架与防护面板,其加工品质直接关系到电池模组的运行安全与使用寿命。
一、材料选型与前期处理:坚实的品质基石
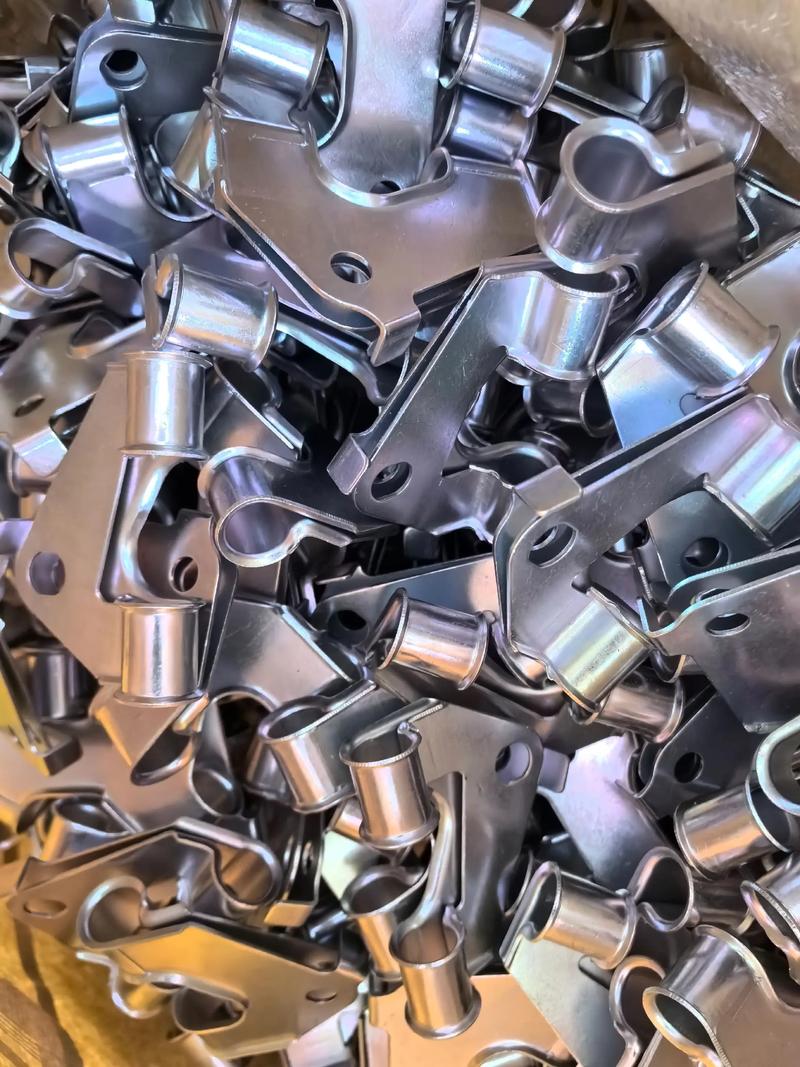
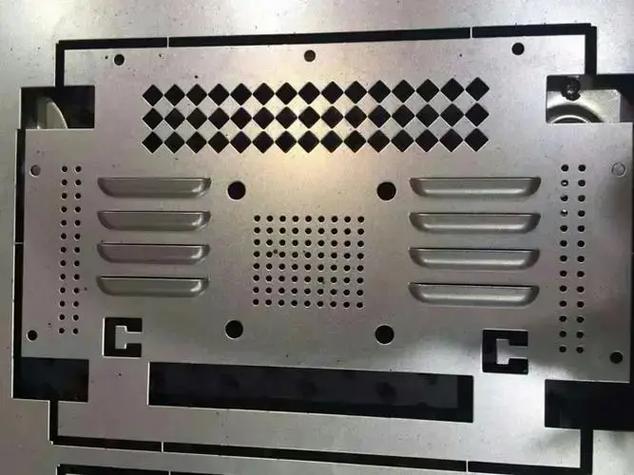
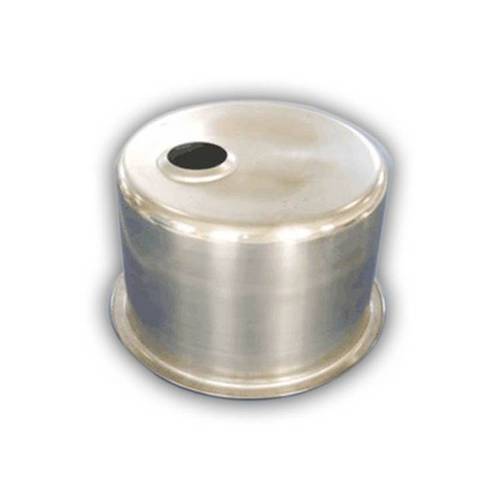
在南通这家专业的加工厂内,轮式可移动液冷电池外壳钣金件的生产从材料源头抓起。针对户外移动作业场景,钣金件多采用高强度冷轧钢板、镀锌板或铝合金板材。高强钢提供出色的抗冲击与抗振动性能,确保在崎岖路面推行或运输中内部电芯不受损伤;铝合金则有效控制整机重量,提升可移动性。材料入库后,需经过严格的化学成分与力学性能复检,随后进入激光切割或数控冲床下料工序。工厂普遍采用大功率光纤激光切割机,确保面板开孔、液冷管过孔、接插件安装孔的位置精度达到±0.1mm,切口光滑无毛刺,为后续折弯与焊接打下基础。
二、折弯成型与焊接:结构强度与密封性的双重保障
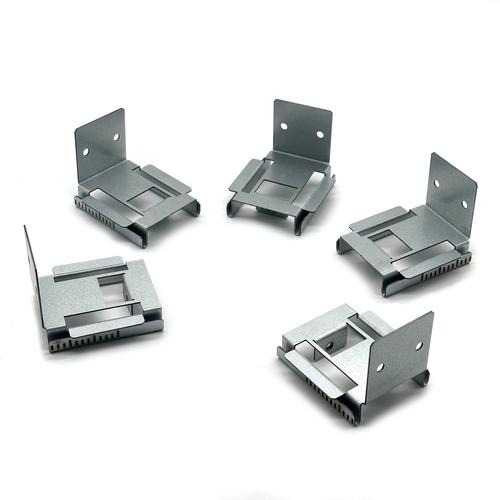
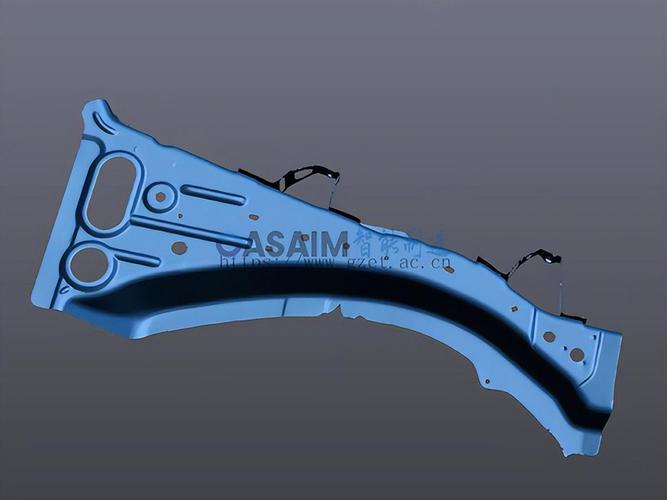
轮式底架、立柱与外壳围板等关键钣金件,需在数控折弯机上完成多道次折弯。针对液冷电池外壳复杂的内腔结构,折弯角度的准确性直接影响组装贴合度与内部空间的规整度。南通加工厂的技术人员会依据三维模型设计专用折弯模具与定位工装,避免累积误差。
焊接是决定外壳气密性与结构刚性的核心环节。为确保液冷管路穿墙处的绝对密封以及箱体整体防护等级,加工厂广泛采用机器人激光焊接或脉冲MIG焊。对于框架连接处,满焊工艺保证高强度;对于液冷板安装面与外壳贴合处,则通过断续焊配合密封胶条实现导热与密封的平衡。焊后需对焊缝进行打磨、探伤检测,并在关键部位进行气密性试验,杜绝任何微小泄漏风险。特别在轮式底盘与箱体的连接区域,焊接需进行应力消除处理,避免长期振动导致焊点疲劳开裂。
三、表面处理与精密装配:耐候性与功能性的最终防线
钣金外壳在完成焊接后,需经过严格的表面处理。针对户外潮湿、盐雾及化学腐蚀环境,南通加工厂通常采用磷化预处理加静电喷塑工艺,选用高耐候性聚酯粉末,涂层厚度控制在80-120μm,确保通过1000小时中性盐雾测试。对于有电磁屏蔽需求的电池管理系统安装区,则增加导电氧化或局部镀锌处理。
最后的精密装配环节,钣金件与液冷板、风扇、脚轮及把手等部件协同组装。轮式可移动设计对钣金底板的承重与安装孔位的一致性提出要求:通过焊接加强筋与辅助支撑板,底板静载能力可达500kg以上;所有脚轮安装面需在同一平面度内,确保推行平稳无扭转变形。外壳钣金还需预留液冷快插接头、压力释放阀、防爆透气阀的安装接口,其孔位精度与结构补强措施直接影响后期的维护便捷性与安全性。
四、面向未来:智能化与轻量化并举
随着液冷储能系统向更高能量密度、更长循环寿命迭代,南通轮式可移动液冷电池外壳钣金加工厂正积极推进自动化产线升级,引入自动折弯中心、视觉检测系统与 MES 生产管理系统,实现全流程可追溯。更多企业开始应用高强钢激光拼焊技术与铝合金搅拌摩擦焊,在保证强度的前提下进一步减重,提升移动灵活性。
作为连接安全与效率的关键部件,轮式可移动液冷电池外壳的钣金件虽不直接参与电化学反应,却是守护电池系统稳定的坚固铠甲。南通地区钣金加工厂依托深厚的制造业底蕴与产业链协同优势,正以精益求精的工艺,为新能源储能产业的蓬勃发展夯实硬件根基。
如若转载,请注明出处:http://www.szrxjszp.com/product/46.html
更新时间:2026-10-22 02:58:57