圆形钣金件高效送料方式 别再用手工上料了
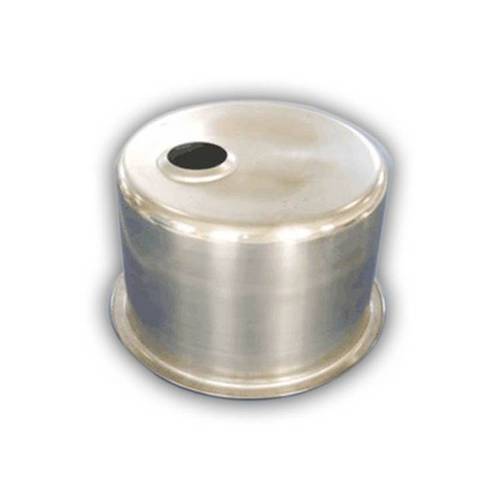
圆形钣金件在冲压、拉伸、旋压、激光切割等工序中批量大、节拍快,送料环节往往是最容易拖后腿的地方。很多车间还停留在人工取放,不仅效率低,还容易出现定位偏差、划伤和安全隐患。下面几种送料方式,针对圆形钣金件的特点,实用程度很高,不用确实可惜。
一、圆形钣金件的送料难点
圆形件与方形件最大的区别在于没有直边可供定位。人工上料时依靠视觉对中,重复精度差;如果料片较薄,还容易在取放过程中变形、翘曲。此外圆形件在料垛中容易滚动、错位,分张时容易粘连双片,这些都是送料方案必须解决的问题。
二、震动盘+直振送料(适合小型圆形件)
对于直径较小、厚度适中的圆形钣金件(如垫片、盖板、小圆片),震动盘配合直振轨道是性价比很高的方案。圆形件在震动盘中能够自动整列,通过直振轨道有序输出到取料位。优点是结构简单、占地小、成本低;缺点是对于薄料和大直径件容易出现重叠和卡料,需要加装分张机构或者吹气辅助分离。
三、料仓+顶升分张+机械手取料(适合中大型圆形件)
直径在100mm以上、或者薄壁易变形的圆形钣金件,更适合用料仓堆垛、顶升机构逐片托起、机械手或桁架机器人取料的组合方式。关键点在于分张:
- 磁力分张器适合铁磁性材料,利用同极相斥原理让料片之间形成间隙;
- 吹气分张适合铝、不锈钢等非磁性薄料,配合顶升动作把气流送入料片缝隙;
- 顶升+真空吸盘取料时,吸盘应选择环形或梅花形布置,避开圆形件中心变形区,保证吸取后平面度不受影响。
这种方式节拍稳定,重复定位精度可以控制在±0.1mm以内,适合与冲床、激光切割机联动。
四、伺服送料机+定向机构(适合卷料开卷后的连续送料)
如果圆形件是从卷料开卷、经矫平后直接进入冲压或切割工序,伺服送料机是成熟方案。由于圆形件没有直边,送料时的横向对中需要靠侧向导轮或V型定位块完成,纵向步距由伺服电机精确控制。对于拉伸件,还可以在送料线上集成预冲定位孔的工位,用定位销保证每一片的圆心位置一致,避免累积误差。
五、振动直振+转盘分料(适合多工位连续生产)
在需要多工位连续作业的场合,可以把直振输出的圆形件送入旋转分料盘,由分度机构把工件依次分配到各个工位。这种方式适合小圆形件的检测、打磨、清洗等工序串联,结构紧凑,节拍可调,维护也方便。
六、选型建议
选送料方式时,抓住三个参数:直径、厚度、材质。
- 直径小于50mm、厚度大于0.5mm的钢件:优先考虑震动盘方案;
- 直径50—300mm、薄壁或非磁性材料:料仓顶升加分张,配合机械手;
- 卷料连续生产:伺服送料加侧向对中机构;
- 多工序串联:直振加分度转盘。
圆形钣金件的送料并不复杂,关键是针对“无直边定位”和“易滚动粘连”这两个痛点做针对性设计。把分张和对中做到位,自动化送料的稳定性和效率远超过人工,这套投入很快就能从节拍和良率上赚回来。
如若转载,请注明出处:http://www.szrxjszp.com/product/50.html
更新时间:2026-10-22 19:15:39