汽车钣金加工工艺解析 冲压折弯样件与钣金件的制造之道
汽车钣金加工是汽车制造体系中不可或缺的核心环节,涵盖了从车身覆盖件到结构支撑件的广泛领域。其中,冲压折弯样件与批量化钣金件的生产,既体现了工艺的精密性,也反映了制造流程的系统性。本文将围绕汽车钣金加工工艺,重点阐述冲压折弯样件的开发流程与钣金件的量产工艺要点。
一、汽车钣金加工工艺概述
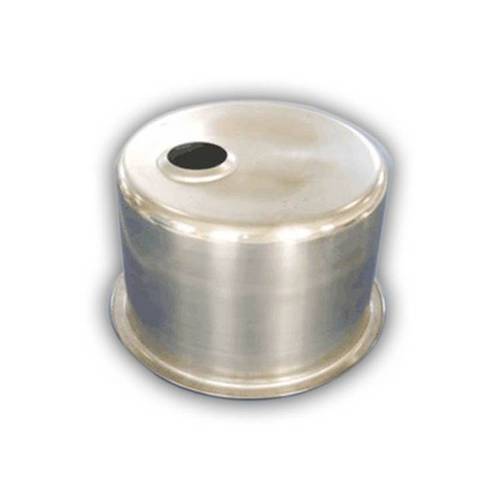
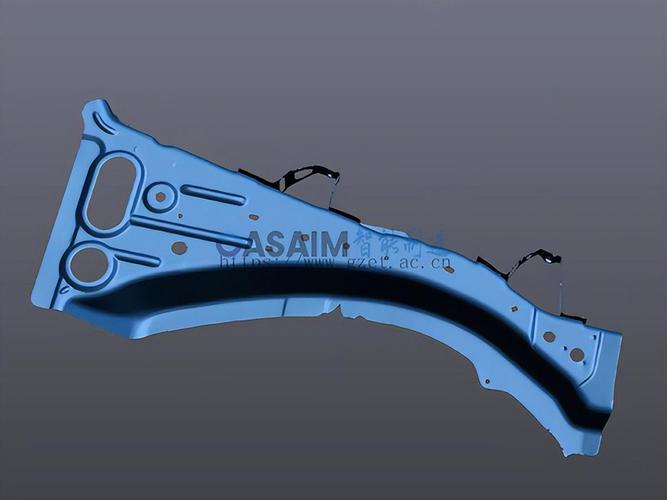
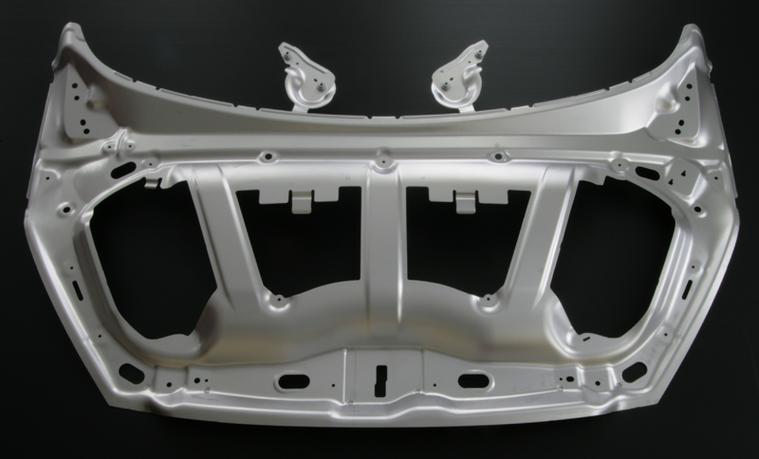
汽车钣金加工是指对金属板材(如冷轧钢板、镀锌板、铝合金板等)施加外力,使其发生塑性变形或分离,从而获得所需形状、尺寸和性能零件的加工过程。典型工艺包括冲压、折弯、剪切、拉深、翻边、焊接和表面处理等。按照生产阶段,汽车钣金件可分为样件试制阶段和量产阶段;按照功能,则可分为车身覆盖件(如车门、翼子板、发动机罩)、结构件(如纵梁、横梁、立柱)以及小型支架类钣金件。
二、冲压折弯样件的开发与制作
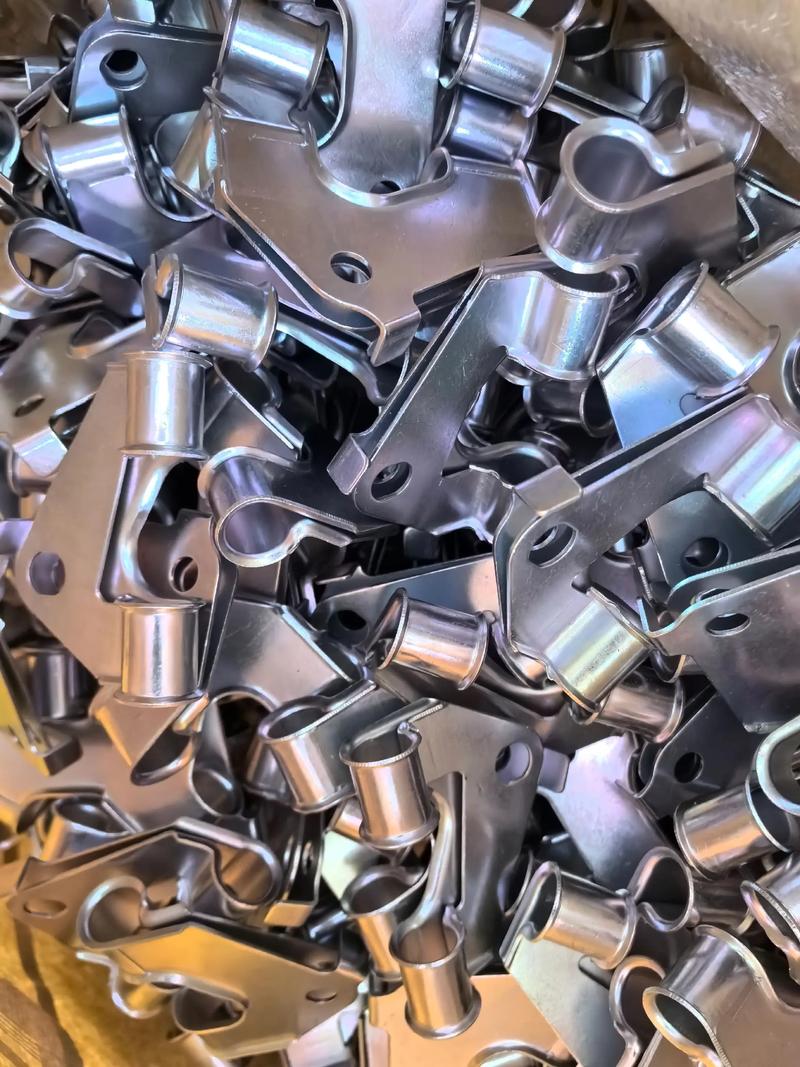
冲压折弯样件是新车型开发或工艺验证阶段的重要产物,其质量直接关系到后续模具设计与批量生产的可行性。样件制作通常遵循以下流程:
- 三维数据与工艺分析:依据产品三维模型,进行冲压方向确定、圆角检查、展开计算和回弹预判。借助CAE仿真软件模拟冲压成形过程,识别起皱、开裂、回弹等潜在缺陷,优化工艺参数。
- 模具与工装准备:样件阶段常采用简易模具(如锌基合金模、树脂模)或激光切割配合折弯的方式,以缩短周期、降低成本。对于折弯样件,需设计专用折弯刀具和定位工装,确保角度与尺寸精度。
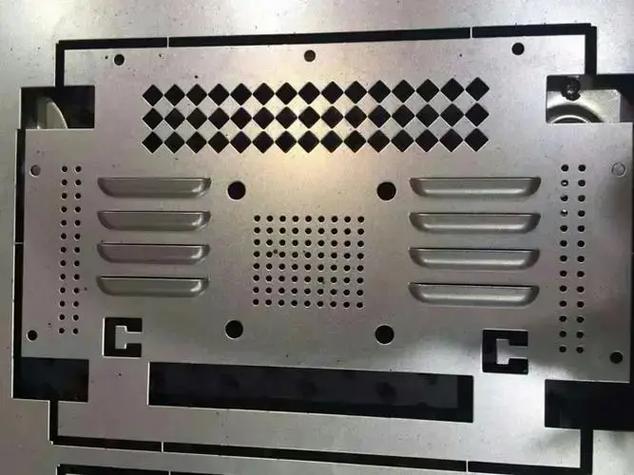
- 下料与冲压成形:采用激光切割或数控冲床完成板料下料,随后在冲压设备上完成拉深、冲孔、修边等工序。样件冲压需严格控制压边力、冲压速度和润滑条件,以减少回弹和表面损伤。
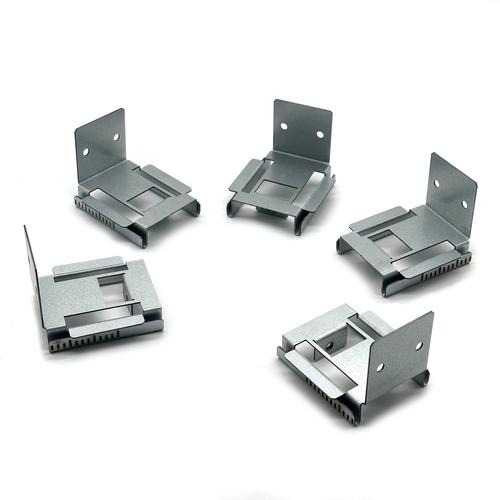
- 折弯工序控制:折弯是样件成形的关键步骤,需合理选择折弯半径、折弯力和回弹补偿量。对于高强度钢板或铝合金板,回弹现象尤为明显,通常采用过弯法或模具补偿法加以修正,并通过三坐标测量仪验证折弯角度。
- 检测与验证:样件完成后进行尺寸检测、公差分析和装配验证,必要时进行局部修整或二次折弯调整,确保样件满足设计要求和后续模具开发输入条件。
三、量产钣金件的冲压与折弯工艺
进入量产阶段,钣金件生产强调一致性、效率和成本控制,主要工艺要点包括:
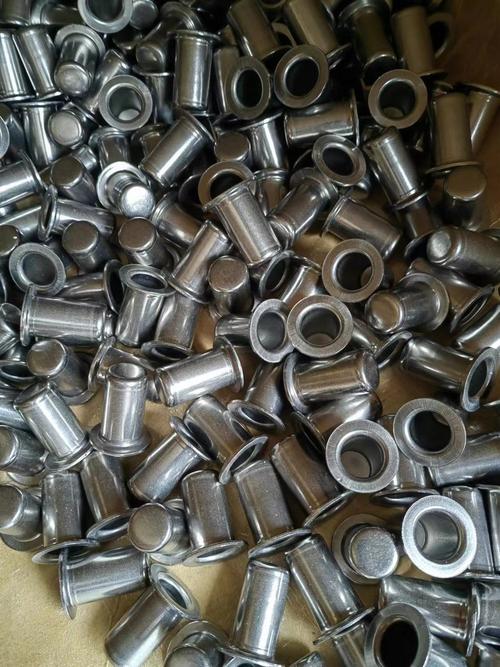
第一,级进模与多工位冲压。量产冲压多采用级进模或多工位压力机,将落料、冲孔、拉深、整形、修边等多道工序集成于一套模具中,实现自动化连续生产,显著提高生产效率和尺寸一致性。
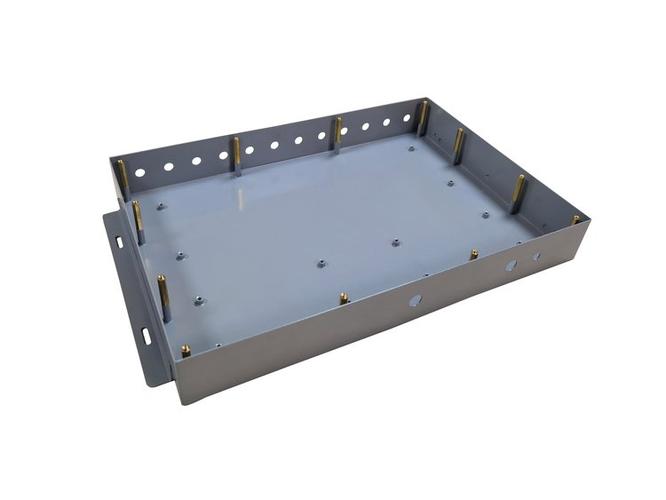
第二,折弯工艺的稳定性控制。量产折弯通常使用数控折弯机配合专用折弯模具,通过编程控制折弯顺序、折弯力和后挡料定位。为抑制回弹,需根据材料批次和板厚波动实时调整补偿参数,并定期检查折弯角度和直线度。
第三,材料与表面质量控制。汽车钣金件常用冷轧板、热镀锌板和高强钢,不同材料的成形性能差异较大。加工过程中需控制板料表面清洁度、润滑状态和模具磨损情况,避免划伤、压痕和拉毛等缺陷。对于外覆盖件,还需进行表面质量检验和涂装前处理。
第四,焊接与总成装配。多数钣金件需经点焊、CO₂保护焊或激光焊接形成总成件。焊接顺序和夹具定位直接影响总成尺寸精度,需通过焊接变形仿真和实测校正加以控制。
第五,检测与质量追溯。量产阶段采用检具、三坐标测量和在线视觉检测等手段,对关键尺寸和形位公差进行监控;同时建立批次质量追溯体系,确保问题件可快速定位和整改。
四、冲压折弯样件与量产钣金件的差异与衔接
冲压折弯样件侧重于工艺可行性验证和设计冻结前的快速迭代,其模具简易、周期短、单件成本高;而量产钣金件则追求模具寿命、生产节拍和成本最优化。样件阶段积累的成形参数、回弹数据和缺陷案例,是量产模具设计和工艺规划的重要依据。实现从样件到量产的平稳过渡,关键在于建立标准化的工艺数据链和跨阶段的质量评审机制。
五、
汽车钣金加工工艺是连接产品设计与整车制造的关键桥梁。冲压折弯样件的精细开发为量产奠定工艺基础,量产钣金件的高效制造则保障了整车品质与产能。随着高强钢、铝合金及多材料混合车身的广泛应用,钣金加工正朝着高精度、低回弹、自动化和数字化的方向持续演进,对工艺设计与过程控制提出了更高要求。掌握冲压折弯样件与钣金件的核心工艺要点,对于提升汽车制造水平具有重要的现实意义。
如若转载,请注明出处:http://www.szrxjszp.com/product/51.html
更新时间:2026-10-22 20:16:27