钣金件结构设计核心技巧与实践指南
钣金件结构设计核心技巧与实践指南
钣金件广泛应用于电子、汽车、航空航天、医疗器械等领域,其结构设计质量直接影响产品的可制造性、成本和使用寿命。优秀的钣金结构设计需要兼顾功能、工艺和成本,以下从多个维度实用技巧。
一、材料选择与厚度设计
常用钣金材料包括冷轧板(SPCC)、镀锌板(SGCC)、不锈钢(SUS)、铝板(AL)等。选择时需考虑强度、耐腐蚀性、导电性和成本。板厚设计应遵循“足够且不过剩”原则:太薄易变形,太厚难加工且增加重量。通常,钣金件厚度在0.5~3.0mm之间,优先选用标准厚度,如0.8、1.0、1.5、2.0mm。同一零件尽量采用统一厚度,减少换料和焊接。
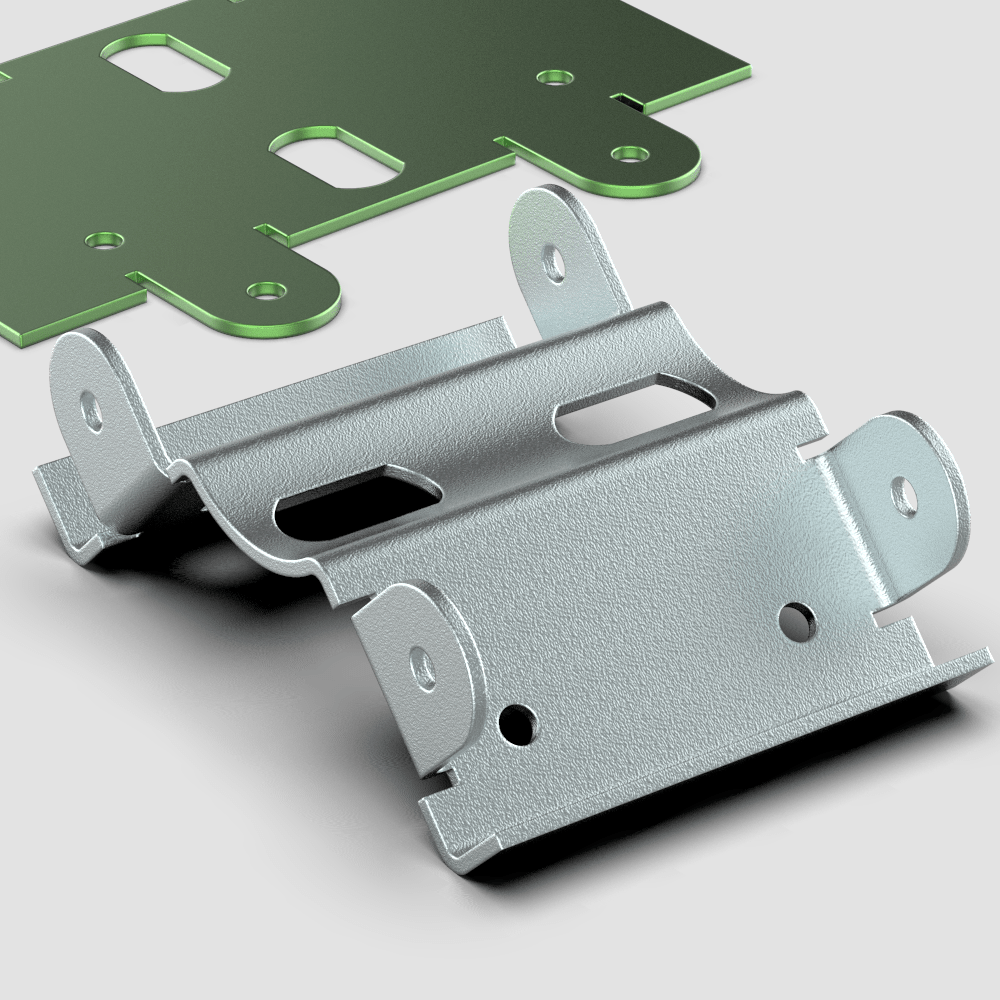
二、展开图与折弯工艺
折弯是钣金成形的核心。设计时需注意:
- 折弯半径:内圆角半径R一般取板厚t的1~2倍。R过小易产生裂纹,过大则回弹严重。对于硬材料(如不锈钢),需增大R。
- 折弯方向:折弯线应垂直于轧制方向,避免沿轧制方向折弯导致开裂。
- 折弯高度:折弯边的最小高度h应满足h≥R+2t(经验值),否则折弯时模具无法夹持。
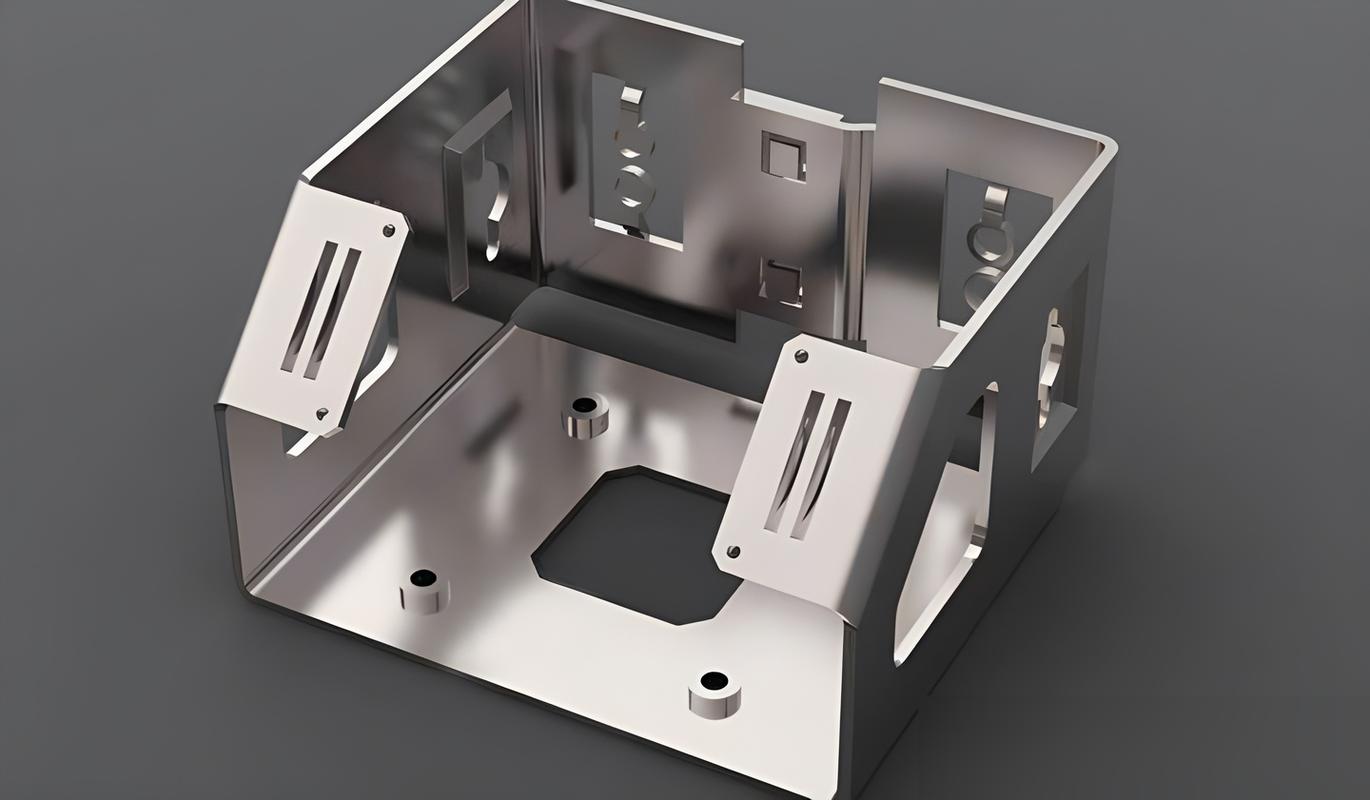
- 折弯避位:在折弯处开止裂槽(如圆孔或U形槽),防止撕裂。槽宽≥t,槽深≥R+2t。
三、孔与槽的设计
- 孔径:最小孔径d≥t(冲孔),d≥0.5t(激光切割)。孔与孔之间、孔与边之间的距离≥t,避免应力集中和模具损坏。
- 孔到折弯线距离:孔边缘到折弯内边距离L应满足L≥R+2t,否则孔会变形。若必须靠近,可在折弯处设计工艺缺口。
- 槽口:长槽宽度≥t;槽与折弯线平行时,槽端距折弯线≥2t。
四、加强筋与凸包
为增加刚度而不增重,可设计加强筋(压筋)或凸包。
- 加强筋:常见形式为半圆形或V形,深度取2~5倍板厚,宽度取2~4倍板厚,间距取10~20倍板厚。
- 凸包:用于螺纹连接或定位。凸包外径D≥2d(d为螺纹孔),高度h≤0.5D,且凸包根部需有圆弧过渡。
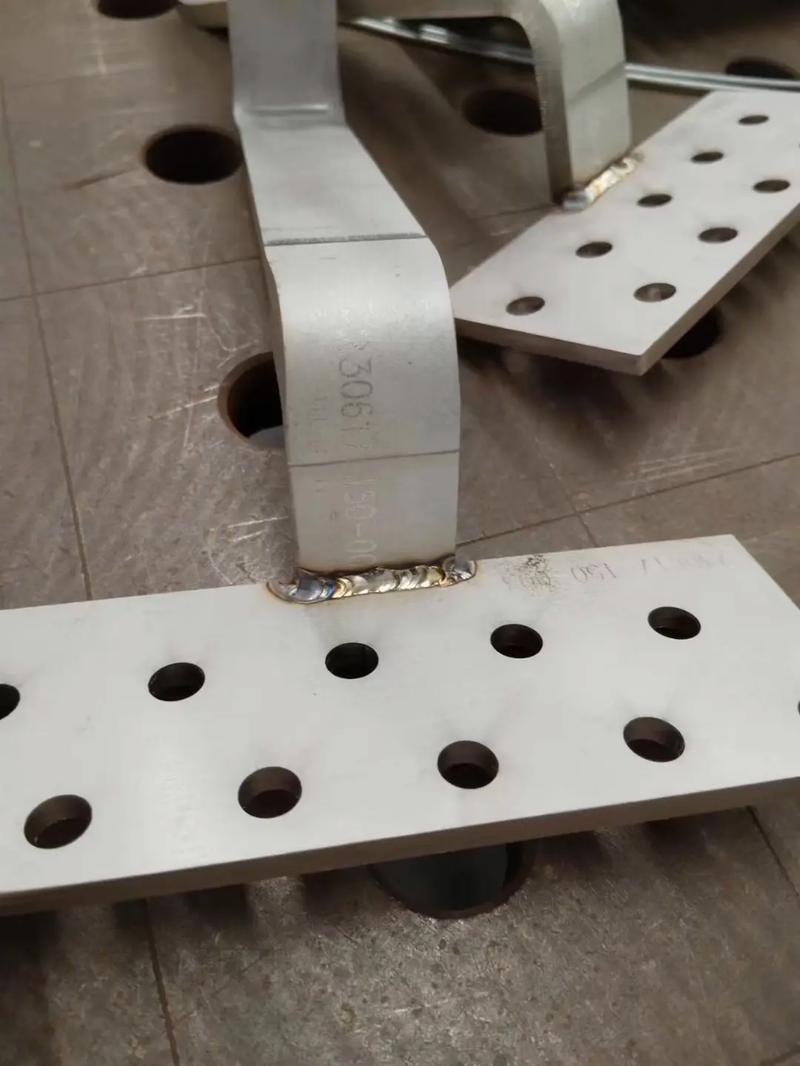
五、焊接与紧固结构
- 点焊:焊点间距建议25~50mm,焊点距边≥5t。多层板点焊时,总厚度不宜超过6mm。
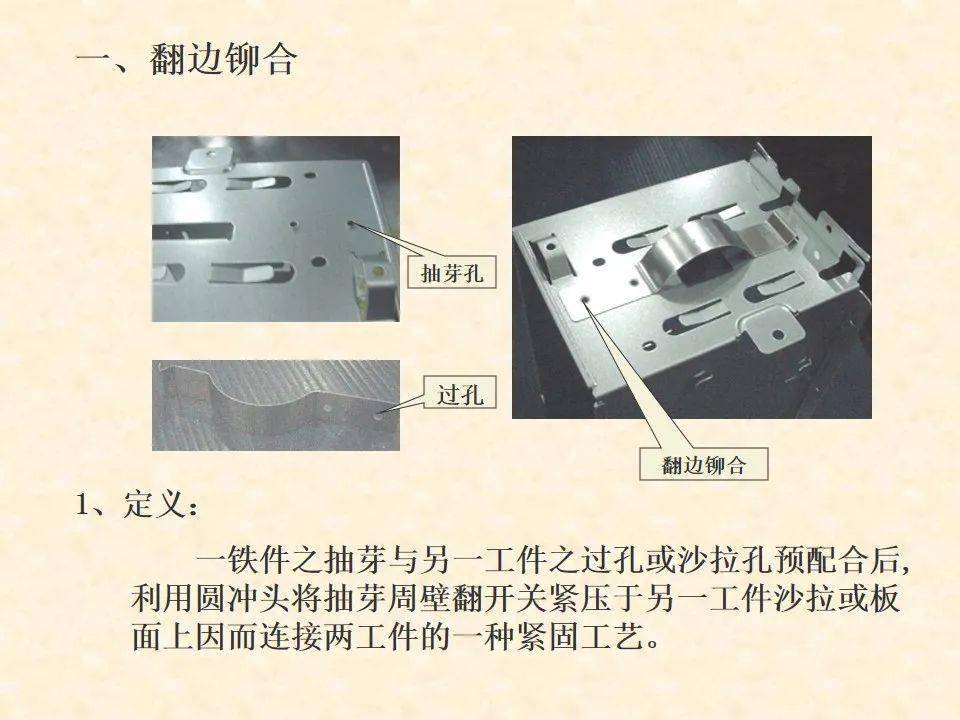
- 铆接:拉铆螺母、压铆螺柱需按标准开孔,孔边距≥2d。
- 螺纹连接:攻丝孔深度≥1.5d,翻边攻丝时翻边高度≥0.5d。
六、公差与配合
钣金件公差较机加工大,通常线性公差±0.2~±0.5mm。设计时需预留装配间隙,如孔与螺钉间隙取0.2~0.5mm,卡扣配合取0.1mm过盈。对称结构需标注对称度,折弯角度公差取±1°。
七、装配与定位
- 定位孔:优先设计两个以上定位孔,孔径比定位销大0.1~0.2mm。
- 自定位结构:采用卡扣、凸舌与凹槽配合,减少紧固件数量。
- 防呆设计:非对称零件增设防呆角,避免装反。
八、表面处理与毛刺
表面处理(喷涂、电镀、拉丝等)会影响尺寸,需预留膜厚(如喷涂约0.05~0.1mm)。折弯边、冲裁边需去毛刺,标注“去毛刺”或“倒钝”。有导电要求的接地处,表面处理时需屏蔽。
九、DFM检查清单
设计完成后,按以下清单自检:
- 材料厚度是否统一?
- 折弯半径是否可行?
- 孔边距是否足够?
- 是否有尖角、窄边、过深拉伸?
- 是否便于装夹、定位?
- 公差是否合理?
- 是否标注清晰?
十、典型设计误区
- 忽略折弯回弹导致角度偏差。
- 孔太靠近折弯线造成变形。
- 内部尖角导致应力开裂。
- 加强筋方向不合理,起不到加强效果。
- 焊接位置无法操作或焊后变形超标。
综上,钣金件结构设计应以工艺实现性为前提,遵循标准化、模块化原则,多与加工厂沟通,通过DFM(面向制造的设计)优化,实现高质量、低成本的产品。
如若转载,请注明出处:http://www.szrxjszp.com/product/33.html
更新时间:2026-09-13 05:43:55