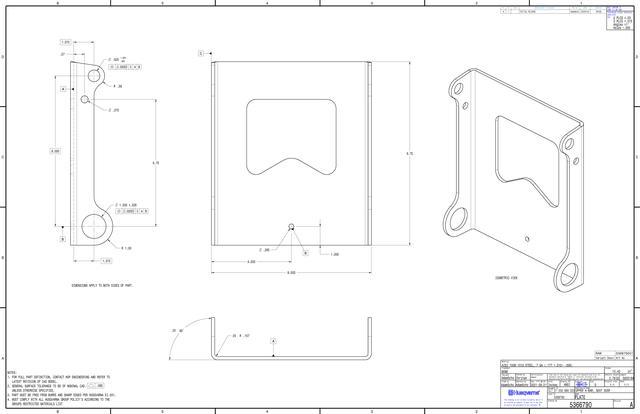
冲压模具设计篇 钣金件产品展开计算与画法详解
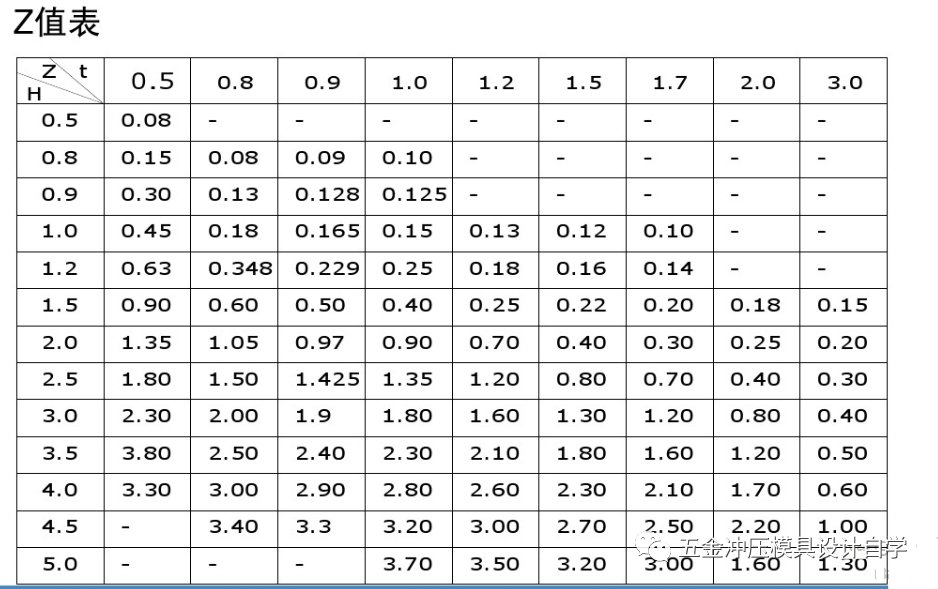
在冲压模具设计中,钣金件的展开计算与画法是基础且关键的环节。准确的展开尺寸能确保折弯后零件的尺寸精度,避免材料浪费和模具反复调试。本文将系统介绍钣金件展开的计算原理、常用方法及画图步骤,并辅以实例说明,供模具设计人员参考学习。
一、展开计算基本原理
钣金折弯时,材料外侧受拉伸,内侧受压缩,唯有中性层(应力应变为零的过渡层)长度在折弯前后保持不变。因此,展开长度等于各直线段长度加上中性层处的弯曲圆弧长度。
中性层位置通常用中性层系数K表示,K = t/T,其中t为中性层到内表面的距离,T为材料厚度。K值取决于材料种类、厚度及折弯半径,一般可通过经验表或公式获取。常见近似:当折弯半径R较大时(R/T > 5),K≈0.5;当R较小时,K≈0.3~0.4。
二、展开长度计算公式
对于单角弯曲(一个折弯),展开长度L = L1 + L2 + BA,其中L1、L2为折弯边直线段长度(从折弯处到端部,按内尺寸或外尺寸需统一),BA为弯曲补偿量(Bend Allowance)。
BA = π × (R + K×T) × θ / 180°,其中R为内折弯半径,θ为折弯角度(通常为90°),K为中性层系数,T为材料厚度。
另一种常用方法是折弯扣除法(Bend Deduction),适用于外尺寸标注:展开长度 = 外尺寸A + 外尺寸B - BD,其中BD = 2×(R+T) - BA(对于90°折弯)。
多角弯曲时,依次分段计算或使用累加法。注意:所有尺寸需统一为内尺寸或外尺寸,避免混淆。
三、K因子与经验值
K因子是中性层位置与材料厚度的比值。影响K因子的因素包括:材料硬度(软材料K略大)、折弯半径(R/T越大,K越接近0.5)、折弯方式(模具间隙、有无压平)。常用经验数据:
- 软钢、黄铜:R/T=0.5时,K≈0.35;R/T=1时,K≈0.38;R/T=2时,K≈0.42。
- 硬钢、不锈钢:K值略小。
实际设计中,建议查阅材料供应商数据或通过试模修正。
四、展开图的画法步骤
- 分析产品图:确定所有折弯边、折弯角度、内半径、材料厚度,统一尺寸基准(通常以某一边或中心线为基准)。
- 计算各直线段长度:从折弯处向内偏移中性层半径(R+K*T),得到直线段的起点和终点,避免包含圆弧部分。
- 计算弯曲补偿量BA:对于每个折弯,用上述公式得到圆弧展开长度。
- 计算展开总长和形状:可采用从一端到另一端累加的方式,得到展开后各关键点位置。对于复杂形状,可分解为直线和圆弧,在二维CAD中绘制。
- CAD绘制:利用AutoCAD等软件,根据计算的坐标点绘制展开轮廓。通常先画基准线,偏移出各折弯位置的中性层线,再修剪或连接。也可直接使用三维软件(如SolidWorks、UG)的钣金模块自动展开,但需正确设置K因子。
五、实例计算
示例:材料为低碳钢,厚度T=1mm,折弯内半径R=1mm,折弯角度90°。两个外尺寸分别为A=20mm,B=30mm。取K=0.35(根据经验)。
计算BA:BA = π × (1 + 0.35×1) × 90 / 180 = π × 1.35 × 0.5 ≈ 2.12mm。
折弯扣除BD = 2×(R+T) - BA = 2×2 - 2.12 = 1.88mm?注意:BD定义为外尺寸之和减去展开长度,对于90°折弯,BD = 2*(R+T) - BA(当折弯角度为90°,外尺寸从交点算起)。此处外尺寸和A+B=50mm,展开长度L = A + B - BD = 50 - 1.88 = 48.12mm。验证:若用内尺寸,L1=20-2=18mm,L2=30-2=28mm(内尺寸原为从折弯内边到端部),则L = L1+L2+BA=18+28+2.12=48.12mm,一致。
六、常见问题与注意事项
- 尺寸基准混淆:务必统一使用外尺寸或内尺寸,并确保公式匹配。
- 折弯角度非90°:需按角度比例计算BA,不能直接套用90°扣除。
- 材料各向异性:轧制方向影响回弹和中性层,必要时调整K因子。
- 多折弯顺序:展开时需按实际折弯顺序反向推导。
- 软件验证:对于高精度件,建议模流分析或试模修正。
七、
钣金展开计算需要理论结合经验,K因子选择是关键。通过掌握BA和BD两种方法,并熟练使用CAD,可高效完成展开图。建议在实际设计中建立常用材料的K因子数据库,不断积累经验,提高模具设计成功率。
如若转载,请注明出处:http://www.szrxjszp.com/product/69.html
更新时间:2026-10-22 21:56:16